


Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Lämpökäsittelyteollisuuden opas: Laitteet, lämpötilatoleranssit ja vaatimustenmukaisuus
Lämpökäsittelyteollisuuden opas: Laitteet, lämpötilatoleranssit ja vaatimustenmukaisuus
Päivämäärä: Sep 28, 2026
Erä-uuni, joka on asetettu 650 °C:seen ja jonka lämpötila on 628 °C oven kohdalla ja 671 °C takaseinässä, ei ratkaise pientä kalibrointiongelmaa. 45 minuutin liotusvaiheessa tämä leviäminen ratkaisee, täyttääkö työkaluteräserä kovuusmäärityksensä vai tuleeko se takaisin kunnostettuna. Tämä aukko on lämpökäsittelyteollisuuden päivittäinen todellisuus, ja se selittää, miksi säätimen asetusarvo on yleensä vähiten informatiivinen numero huoneessa.
Lämpökäsittely kattaa kaikki toiminnot, joissa ohjattu lämpö ja yleensä kontrolloitu ilmakehä tai tyhjiö muuttaa materiaalia. Se kattaa metallien lämpökäsittelyn ja sintrauksen, pastöroinnin, steriloinnin ja valkaisun elintarvikkeissa, kuivauksen ja kovetuksen akkujen ja pinnoitteiden tuotannossa sekä paisto-, kaasunpoisto- ja hehkutusvaiheet puolijohteiden ja ohutkalvojen valmistuksen takana. Laitteisto näyttää erilaiselta jokaisessa segmentissä, mutta fysiikka ja ostoriskit ovat huomattavan samanlaiset.
Käytännön johtopäätös: lämpökäsittely on toleranssiliiketoimintaa, ei lämpötilaliiketoimintaa. Neljä muuttujaa ratkaisee, toistaako prosessi itseään – saavutettavissa oleva tasaisuus, ilmakehän hallinta, kuorman geometrian ja lämmönsiirron välinen vastaavuus ja dokumentoitu todiste siitä, että kaikki kolme pysyivät ajon aikana. Ostajat, jotka valitsevat laitteet näiden neljän pisteen ympäriltä pelkän maksimilämpötilan sijaan, välttävät suurimman osan kalliilta yllätyksiltä.
Neljä muuttujaa, jotka määräävät lämpöprosessin
Ennen luettelonumeroiden vertaamista on helpompi erottaa, mikä todella muuttaa syklin tulosta. Jokainen alla olevista neljästä tuotteesta voi mitätöidä muuten hyvin määritellyn oston.
Tasaisuusnauha
Tasaisuus ilmaistaan vyöhykkeenä määritellyn työtilavuuden yli, esimerkiksi /- 3 °C, /- 5 °C tai /- 10 °C. Kammio, jonka lämpötila on 300 °C ilman ilmoitettua vyöhykettä, ei kerro ostajalle juuri mitään. Nauha riippuu myös kuormasta: tyhjä kammio näyttää aina paremmalta kuin ladattu.
Tunnelma
Ilma on halvin ilmakehä ja kemiallisesti aggressiivisin. Typpi estää hapettumista, vety ja muodostuvat kaasut pelkistävät pintaoksideja ja tyhjiö poistaa sekä hapen että kuormasta karkaavat haihtuvat aineet. Materiaalispesifikaatioiden, ei työpajan mukavuuden, pitäisi ratkaista tämä.
Lämmönsiirtogeometria
Konvektio tarvitsee tilaa kaasun liikkumiselle, säteily riippuu näköetäisyydestä elementteihin ja johtuminen kosketuspaineesta. Osien pinoaminen tiukemmaksi suorituskyvyn lisäämiseksi muuttaa usein tehokkaan prosessin enemmän kuin asetusarvon nostaminen.
Todisteet ja jäljitettävyys
Tarkastajat ja asiakkaat pyytävät lämpötilan tasaisuustutkimuksia, lämpöparien kalibrointitallenteita ja jatkuvia datalokeja. Prosessi, jota kukaan ei voi dokumentoida, on käytännön kaupallisiin tarkoituksiin prosessi, jota kukaan ei voi myydä.
Laitteiden sovittaminen prosessiin
Laitteiden rakentajat, kuten Shanghai Dengsheng Instrument Manufacturing, jonka lämpölaitteiden linja kulkee kuivausuuneista ja tyhjiökammioista uuneihin, inkubaattoreihin ja testikammioihin, yleensä järjestävät luettelonsa samalla tavalla: perheen mukaan, ei pelkästään lämpötilan mukaan. Alla oleva vertailu tiivistää, missä kukin perhe ansaitsee paikkansa.
Taulukon huomautus: nämä vaihteluvälit ovat lähtökohtia, eivät takuita. Todelliset toimintarajat vaihtelevat kuormamassan, eristyksen laadun, säätimen virityksen ja ostajan toimittajan varmentaman tasaisuusluokan mukaan.
Tyhjiö on selkein esimerkki siitä, miksi fysiikka on tärkeämpi kuin etiketti. Kammion paineen alentaminen alentaa veden ja liuottimien kiehumispistettä, joten tyhjiökuivain pystyy poistamaan 60 °C:n kosteuden, jota ilmakehän uuni tarvitsisi 140 °C siirtyäkseen. Sama ympäristö poistaa myös happea, joka pysäyttää hapettumisen reaktiivisissa jauheissa ja estää pinnan värjäytymistä kupari- ja hopeaosissa.
 Erinomaisen näköinen joustava ja kätevä tyhjiökuivausuuni Tässä tuotteessa on pystysuora, lattialla seisova rakenne, joka yhdistää tyhjiöpumpun ja työkammion tehokkaasti yhdeksi kompaktiksi rakenteeksi. Tämä eliminoi... Näytä tuote →
Kompromissi on syklin rakenne. Tyhjiökuivaus poistaa lämmönsiirron konvektiolla, joten lämmitys on riippuvainen hyllyistä, säteilystä ja kosketuksesta, ja pumpusta tulee huoltotuote öljyn tai tiivisteen vaihtovälein. Sitä suunnitteleva prosessiinsinööri saa nopean, puhtaan ja matalan lämpötilan syklin. Sellainen, joka ei peri arvaamattomia pumpun seisokkeja.
Luotettavuustyö noudattaa jälleen eri logiikkaa. Testikammioita määrittelee jännitysprofiili, joka niiden on toistettava, ei yksittäinen lämpötila, ja siksi laitos käyttää usein useita kammiotyyppejä rinnakkain. Tässä yleiskatsauksessa käsitellään hyödyllistä opastusta siitä, kuinka nämä muunnelmat jakavat työn ympäristötestauskammiotyypit .
Piilotetut mittarit: missä pyöräilyaika ja -kustannukset todellisuudessa sijaitsevat
Tarjouslomakkeet osoittavat harvoin ajan jakautumista syklin sisällä, mutta tämä jakautuminen selittää suurimman osan käyttökustannuksista. Tyypillisessä keskimassakuorman konvektiosyklissä hajoaminen näyttää suunnilleen tältä.
Nosto
30 %
30 %
Liota
32 %
32 %
Jäähdytys
18 %
18 %
Lataa ja pura
12 %
12 %
Records ja QA
8 %
8 %
Tästä seuraa kaksi johtopäätöstä. Ensinnäkin ylösajo on paikka, jossa energian kysyntä huipussaan ja missä paremmat ovien tiivisteet, paksumpi eristys ja oikean kokoiset kierrätyspuhaltimet maksavat itsensä takaisin. Toiseksi jäähdytys on paikka, jossa säröä ja jäännösjännitystä yleensä tuodaan, minkä vuoksi ohjattu jäähdytys on prosessiparametri odotusajan sijaan.
Kolmas mittari pysyy näkymättömänä ensimmäiseen auditointiin asti: aika, joka tarvitaan kammion todistamiseen, on edelleen sama kuin se oli asennettuna. Tehtaat, jotka kirjaavat tasaisuustutkimukset ja kalibrointipäivämäärät samaan järjestelmään tuotantoajojen kanssa, käyttävät tuntikausia valmistautuessaan auditointiin päivien sijaan.
Kuinka lämpökäsittelyn kysyntä jakautuu
Toimialasta puhutaan usein ikään kuin se olisi yksi markkina. Käytännössä kysyntä keskittyy neljään klusteriin, joilla on varsin erilaiset spesifikaatiot, palveluodotukset ja vaatimustenmukaisuustaakka.
- Metallien lämpökäsittely ja sintraus: noin 34 prosenttia
- Ruoka-, lääke- ja sterilointiprosessit: noin 27 prosenttia
- Puolijohde-, elektroniikka- ja uusien materiaalien käsittely: noin 21 prosenttia
- Ilmailu-, auto- ja yleinen luotettavuuden validointi: noin 18 prosenttia
Puolijohteen ja uuden materiaalin osuus on nopeimmin muuttuva spesifikaatio. Esimerkiksi akkuelektrodien kuivaus on siirtynyt kohti alhaisempia happitasoja ja tiukempia lämpötilavyöhykkeitä, koska jäännöskosteus ja pinnan hapettuminen heikentävät kennojen suorituskykyä. Tämä ajaa ostajat käyttämään typellä puhdistettuja tai luokan 100 puhtaita kuivauslaitteita tavallisen työpajauunin sijaan.
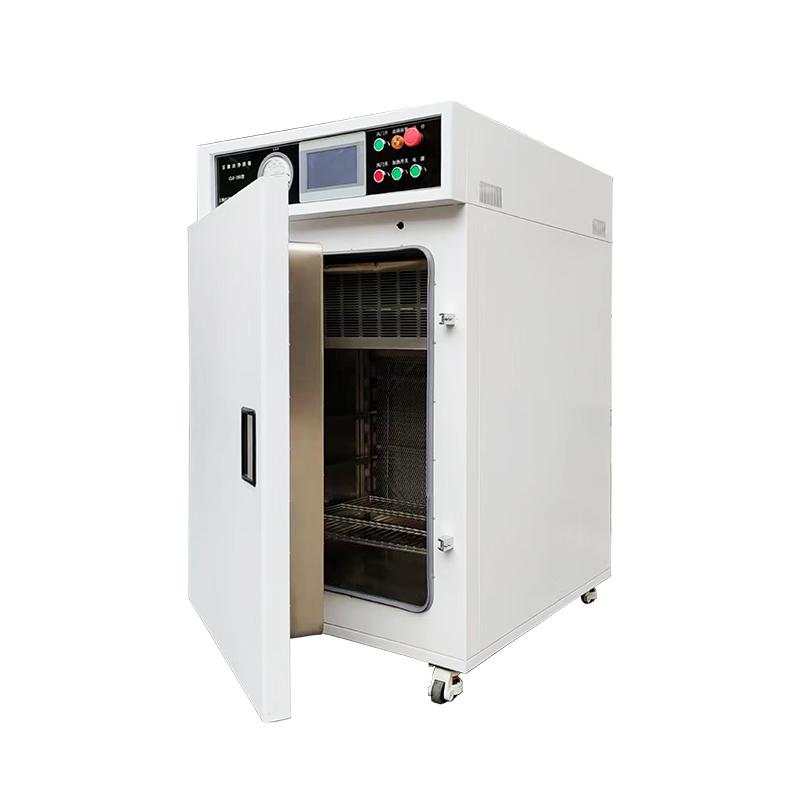 250 ℃ korkean lämpötilan kestävä luokka 100 puhdas kuivausuuni Class 100 Cleanroom Drying Oven, joka tunnetaan myös nimellä Class 100 Cleanroom Baking Oven tai Class 100 Cleanroom Drying Cabinet, on erikoislaite, joka yhdistää korkean... Näytä tuote →
Elintarvikkeiden ja lääkkeiden lämpöprosessit ovat dokumentoinnin toisessa ääripäässä. Pastörointiohjelmat, steriloinnin kuolleisuusarvot ja säiliön eheystarkistukset kirjataan kaikki määritettyä menettelyä vasten, joten laitteiden toistettavuus ja tallennuslaatu arvioidaan yhtä paljon kuin kuumennusnopeuden perusteella.
Valintasarja, joka välttää kalliit virheet
Useimmat tämän alan hankintaongelmat juontavat juurensa sekvenssivirheeseen: kammio valitaan ennen kuin prosessiikkuna määritellään. Työskentely alla olevassa järjestyksessä pitää päätöksen perusteltuna.
1
Kirjoita muistiin prosessiikkuna
Ilmoita tavoitelämpötila, sallittu vyöhyke, imeytysaika, materiaalin sietämä suurin ramppinopeus ja ilmakehä. Jos kaistaa ei voida sanoa, prosessia ei ole vielä määritelty tarpeeksi hyvin laitteiden ostamiseksi.
2
Mittaa kuorma, älä kammiota
Kuorman massa, telineen materiaali ja pinoamiskuvio määräävät, kuinka paljon lämpöä järjestelmän on siirrettävä. Kammio, joka pitää lämpötilan täydellisesti tyhjänä, voi pudota useita asteita, kun sisällä on 200 kg terästä.
3
Yhdistä ilmapiiri riskiin
Liuotinhöyryt, hienot jauheet ja reaktiiviset kaasut muuttavat kotelointivaatimuksen täysin. Jos syttyviä pitoisuuksia voi muodostua, vakiolämmityslaitteisto on väärä vastaus riippumatta sen lämpötilaluokista.
4
Vahvista dokumentaation laajuus
Kysy, mikä tasaisuusluokka sertifioidaan, mitä mittausmenetelmää käytetään ja mitkä kalibrointitodistukset tulevat laitteen mukana. Näissä vastauksissa erotetaan usein kaksi hintatarjousta, jotka näyttävät samalta.
5
Malli takaisinmaksu rehellisesti
Havainnollistava aritmetiikka: kammio, jossa on kaksi 20 telinesykliä päivässä ja 200 dollaria työtä telinettä kohti, käsittelee 8 000 dollaria päivässä. Romun leikkaaminen prosentilla vapauttaa noin 80 dollaria päivässä eli noin 20 000 dollaria 250 päivän vuodessa, mikä usein ylittää tiukemman, paremmin dokumentoidun yksikön hintapreemion.
Luokiteltujen alueiden liuotinpitoisten kuormien osalta kotelon, tuulettimen, säätimen ja johdotuksen on täytettävä sama suojausstandardi. Yhden mitoitettu komponentin jakaminen muuten tavalliseen kammioon on yleinen ja kallis oikotie.
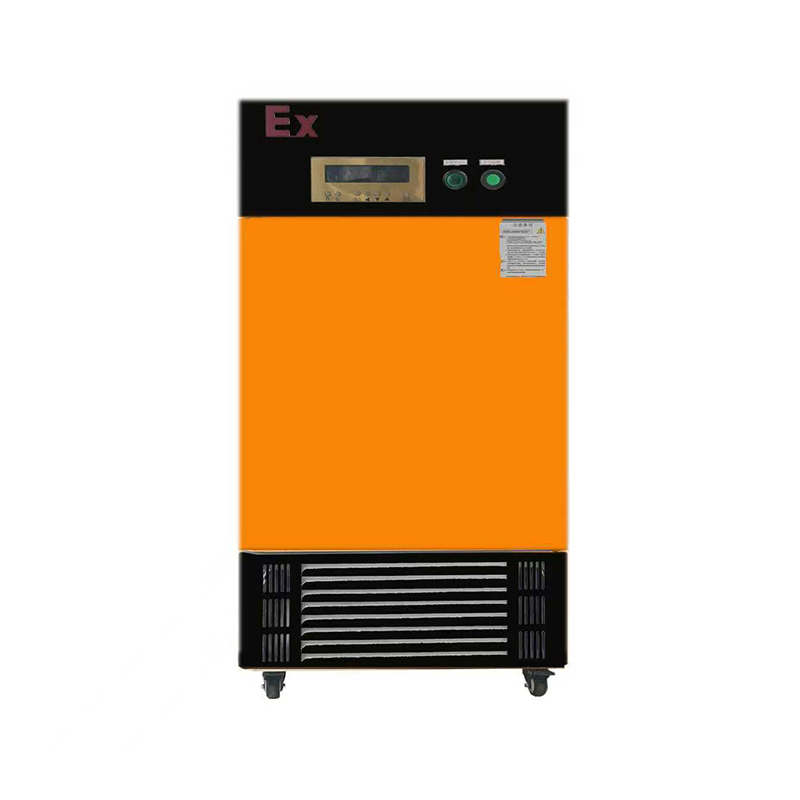 Räjähdyssuojattu korkean ja matalan lämpötilan ja kosteuden testikammio Räjähdyssuojattu korkean ja matalan lämpötilan testikammio on kriittinen laitteisto nykyaikaisessa teollisuuden turvallisuus- ja tarkkuustestauksessa. Sen monikerroksinen aktiivinen... Näytä tuote →
Ylläpito ja vaatimustenmukaisuus: Unglamorous osa
Lämpöprosessi hajoaa hiljaa. Mikään ei epäonnistu suoraan; kaista yksinkertaisesti levenee asteen tai kaksi vuodessa, kunnes erä on määrittelyn ulkopuolella. Suunniteltu huolto pitää prosessin käyttöönoton yhteydessä määritellyn ikkunan sisällä.
- Toista lämpötilan tasaisuusmittaus soveltuvan standardin tai asiakkaan vaatimusten mukaisin väliajoin sekä eristeiden, tuulettimien tai oven laitteiston muutosten jälkeen.
- Kalibroi ohjaus- ja mittaustermoparit uudelleen dokumentoidun aikataulun mukaisesti; ajautumisen anturit ovat yleisin syy kaistan levenemiseen.
- Vaihda oven tiivisteet ja tiivisteet ehdoissa, älä vikaantuessa. Tiivisteen puristus on halpaa tarkistaa ja kallista jättää huomiotta.
- Huolla tyhjiöpumppuja, suodattimia ja puhaltimia tuntivälein ja kirjaa öljynvaihdot osaksi prosessihistoriaa.
- Säilytä jatkuvat lämpötilatiedot, kalibrointitodistukset ja huoltolokit yhdessä arkistossa, jota tarkastajat voivat seurata ilman apua.
Valmistuslaitoksissa laatujärjestelmä on kaiken tämän selkäranka. ISO 9001 -standardin mukaisesti toimiva laitos, jossa on oma testilaboratorio, pystyy normaalisti suorittamaan tasaisuusselvityksiä ja vastaanottotestejä ennen lähetystä, mikä vähentää riskiä, että kammio saapuu todentamattomalla kaistalla. Kannattaa kysyä suoraan toimittajalta, mitkä testit tehdään talon sisällä, mitä instrumentteja käytetään ja kulkevatko tietueet laitteen mukana.
Räjähdyssuojatut asennukset lisäävät toisen kerroksen: kotelon eheys, tyhjennysjärjestelmät, lukituslogiikka ja kaapelitiivisteet tarvitsevat kaikki määräajoin tarkastuksia, ja kaikki kentän muutokset voivat mitätöidä alkuperäisen sertifikaatin. Sertifioinnin käsitteleminen laitteen pysyvänä omaisuutena eikä ylläpidettävänä ehtona on luotettava tapa epäonnistua tarkastuksessa.
Lämpökäsittelyteollisuus palkitsee tarkkuuden tietyllä tavalla. Kaksi tehdasta voi ostaa teknisesti samanlaisia kammioita ja päätyä täysin erilaisiin tuotoksiin, koska toinen määritteli prosessiikkunansa ennen ostoa ja toinen odotti laitteiston määrittävän sen. Toimintajärjestys on tärkeämpi kuin esite.
Aloita siitä toleranssista, jonka voit itse asiassa pitää, valitse materiaalin vaatima ilmakehä ja lämmönsiirtomenetelmä, dokumentoi kaikki prosessin tuottama ja ylläpidä järjestelmää prosessiomaisuuden sijaan hyödykkeenä. Tämä lähestymistapa pitää uunin, uunin tai testikammion tekemässä sen, mitä se ostettiin, viisi vuotta asennuksen jälkeen, mikä on ainoa suoritusarvo, jolla lopulta on merkitystä.
Lähetä Viesti
Suositellut tuotteet
Käyttäjät luottavat syvästi kuuluisien yritysten tarjoamiin tuotteisiin.


- OTA YHTEYTTÄ
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- TUOTE
-
- Kuivausuuni-sarja
- Vacuum Box -sarja
- Räjähdyssuojattu sarja
- Korkean lämpötilan uunisarja
- Inkubaattori-sarja
- Test Chamber -sarja
- Muut sarjat
- Pakotettu ilmakuivausuuni
- Resistanssi uuni
- Tyhjiöputkiuuni
- Muottihautomo
- Tyhjiöilmakehän uuni
- Biokemiallinen inkubaattori
- Hiilidioksidin inkubaattori
- Räjähdyssuojattu tyhjiökuivausuuni
- Korkean ja matalan lämpötilan testikammio
- PIKALINKKI
- Kotiin
- Tuotteet
- Tietoja meistä
- Tuotanto
- Projekti
- Uutiset
- Ota yhteyttä
- MOBIILI
Tekijänoikeus ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Kaikki oikeudet pidätetään. Laboratoriolaitteiden valmistajat

 Takaisin alkuun
