


Teollisuuden uutisia
Kotiin / Uutiset / Teollisuuden uutisia / Suolakylvyn lämpökäsittely: prosessi, suolatyypit, kustannukset ja turvallisuusrajat
Suolakylvyn lämpökäsittely: prosessi, suolatyypit, kustannukset ja turvallisuusrajat
Päivämäärä: Sep 21, 2026
1 050 °C:ssa sulaan suolaan laskettu A2-työkaluterä saavuttaa austenisointilämpötilan noin 60–90 sekunnissa. Sama teline kylmäseinäisessä tyhjiöuunissa tarvitsee 35-45 minuuttia. Tämä aukko ei ole aikataulujen yksityiskohta. Se asettaa austeniitin raekoon, vääntymän, joka on lukittu osaan jo ennen sammutuksen alkamista, ja oikaisutyön, joka näkyy seuraavan kuukauden romuraportissa.
Suolakylpylämpökäsittely on nopein kaupallinen tapa saada teräs lämpötilaan ja pitää se tasaisesti. Se ansaitsee paikkansa, kun osat ovat ohuita tai geometria on monimutkainen, kun vääristymän on pysyttävä muutaman tuhannesosan sisällä tai kun prosessi tarvitsee isotermistä pitoa, kuten karkaisua, karsimista tai nitraus- ja hiiletyssuolaa. Se on väärä ostos, kun osat ovat paksuja, vuotuinen vetoisuus pieni tai kukaan lattialla ei halua omistaa suolakemiaa, savunpoistoa ja jätehuoltoa. Kolme numeroa ratkaisee sen: poikkileikkauksen vähimmäispaksuus, vuotuinen vetoisuus ja nykyinen romu- tai oikaisuaste.
Seuraavana on prosessin takana oleva lämmönsiirto, suolaperheet ja niiden lämpötilaikkunat, rinnakkainen vertailu tyhjiö- ja ilmakehän uuneihin, piilevät kustannukset, jotka eivät koskaan näy tarjouksessa, sekä huoltorutiini, joka pitää kylvyn elossa.
Mitä tapahtuu sulassa suolakylvyssä
Suolakylpy on lämmitetty kattila, jossa on sulaa suolaa, yleensä nitraatti-, nitriitti-, kloridi- tai syanidipohjaista seosta, joka siirtää lämpöä työkappaleeseen suoran nestekosketuksen kautta. Koska osa ei ole koskaan alttiina ilmalle lämpötilassa, pinnalla ei ole kalkkia eikä hiilenpoistoa eikä tasapainottavaa ilmakehää.
Lämmönsiirtoa rajoittaa osa, ei uuni
Sulan suolan tiheys on lähellä 1,8–2,0 g/cm3 ja sen tilavuuslämpökapasiteetti on suuri, joten kylpy toimii lämpösäiliönä ilmavirran sijasta. Sen konvektiivinen kerroin terästä vastaan on yhdestä kahteen suuruusluokkaa suurempi kuin kiertoilmauunin. Kappaleen pinta saavuttaa kylvyn lämpötilan lähes välittömästi, ja jäljellä oleva aika asetetaan johtamalla osan läpi. 25 mm:n osa, joka tarvitsee 40 minuuttia tyhjiössä, voi tarvita 3–4 minuuttia suolaa.
- Lämpötilan tasaisuus: hyvin hoidettu kylpy pitää kuorman sekoituksella noin ±3 - ±5 °C, mikä tukee tiukkoja austenisoivia ikkunoita ja toistettavia kotelon syvyyksiä.
- Ei hapettumista tai hiilenpoistoa: neste ei sisällä ilmaa, joten koneistetut pinnat jättävät kylvyn puhtaaksi ja valmiina seuraavaa käyttöä varten.
- Isoterminen pito: toinen kylpy 200–350 °C:ssa mahdollistaa karkaisun tai austemperoinnin, kunnes muunnos päättyy yhdessä lämpötilassa.
- Kelluva tuki: neste kantaa osaa, mikä vähentää painovoiman aiheuttamaa painumista pitkissä tai ohuissa osissa.
Suolakemian sovittaminen lämpötilaikkunaan
Taulukko 1: Teollisessa lämpökäsittelyssä käytetyt suolaperheet ryhmiteltynä käyttölämpötilan mukaan.
Suolavalinta ei ole vaihdettavissa. Nitraatti- ja nitriittisuolat hajoavat noin 600 °C:n yläpuolella ja voivat reagoida kiivaasti tiettyjen metallien ja orgaanisten aineiden kanssa; kloridisuolat imevät kosteutta ja ne on aloitettava hitaasti; Syanidia sisältävät suolat vaativat erillisen ilmanvaihdon, erilliset työkalut ja valvotun jätteenkäsittelyn. Väärän suolan käyttäminen väärässä lämpötilassa on turvallisuusriski, ei laatuongelma.
Suolakylpy vs tyhjiö vs ilmakehä: Käytännön vertailu
Taulukko 2: Tyypilliset teollisuusalueet 25 mm:n osalle; tarkat arvot riippuvat metalliseoksesta, kuormituksesta ja laitteiden kunnosta.
Malli on johdonmukainen. Suola voittaa nopeuden, tasaisuuden ja vääristymien hallinnan ja häviää kemian hallinnassa ja jätteiden käsittelyssä. Tyhjiö voittaa paksujen, arvokkaiden osien puhtauden, mutta lämpenee hitaasti. Ilmakehäuunit sijaitsevat keskellä ja ovat halvin reitti suurten määrien karkaisuun tai hehkutukseen, jossa pintahapettuminen on siedettävää.
Piilotetut mittarit: Lämpeneminen, vetäytyminen ja kemian ajautuminen
1.0
Suolakylpy
3.0
Leijusänky
5.0
Tunnelma
8.0
Tyhjiö
Kuva 1: Suhteellinen lämpenemisaikaindeksi 25 mm:n osalle, suolakylpy = 1,0.
Lämpenemisaika on näkyvä mittari. Veto on kallein. Jokainen kylvystä poistuva osa kantaa pinnalle suolaa, tyypillisesti muutamasta grammasta muutamaan kymmeneen grammaan, ja suola päätyy huuhteluveteen, sammutussäiliöön tai lattialle. Yli vuoden vetäytyminen on yleensä budjetin suurin suolankulutusrivi, suurempi kuin haihtumishäviöt, ja se kasvaa hiljaa osittain monimutkaisena.
Myös kylpykemia ajautuu. Nitraattikylpyihin kertyy ikääntyessään karbonaattia, mikä nostaa sulamispistettä ja alentaa käyttökelpoista ylälämpötilaa. Kloridikylvyt keräävät oksideja ja lietettä, jotka eristävät lämmityselementtejä ja luovat lämpötilakerrostumista. Useimmat kaupat analysoivat kylvyn viikoittain tai joka toinen viikko ja dekantoivat lietteen kuukausittain; tämän rutiinin ohittaminen näkyy virheellisenä tapauksen syvyytenä kauan ennen kuin se näkyy epäonnistuneena osana.
Missä suolakylpyjä on edelleen määritelty
Työkalu ja meistin: 34 %
Ilmailukomponentit: 22 %
Auton voimansiirto: 18 %
Lääketieteelliset instrumentit: 12 %
Energia ja raskaat laitteet: 8 %
Muut: 6 %
Kuva 2: Sulan suolan prosessin käytön likimääräinen jakautuminen loppumarkkinoilla.
Jakauma on järkevä, kun vääristymiä ja poikkileikkauksen paksuutta tarkastellaan yhdessä. Työkalu- ja meistityöhön liittyy ohuita, erittäin kovia osia, joiden oikaisu on kallista. Ilmailu- ja autoteollisuuden osissa on tiukat mittatoleranssit ja dokumentoidut prosessiikkunat. Lääketieteellisissä ja energiasovelluksissa suolaa käytetään pääasiassa nestemäiseen nitridaukseen, jossa kylpy toimii kotelon kovetusaineena pelkkänä lämmitysaineena.
Takaisinmaksu, valinta ja viisivaiheinen ostoprosessi
Suolalinja maksaa takaisin romun vähentämisen ja kiertoajan ansiosta. Jos myymälä oikaisee tänään 5 % pitkistä varreistaan ja laskee sen alle 1 %:n isotermisellä suolaprosessilla, säästö kattaa yleensä nitraattikylvyn 18-30 kuukauden sisällä. Jos vääristymät eivät ole ongelma ja osat ovat paksuja, suola ei maksa takaisin ollenkaan.
- Korjaa ensin lämpötilaikkuna. Määritä tarkka austenitisointi-, austemperointi- tai nitridointilämpötila ja pitoaika; tämä kaventaa suolaperhettä ennen kuin mitään varusteita mainitaan.
- Yhdistä suola ja sitten kattilan koko. Ruukun koko seuraa suurinta kuormaa, ei keskimääräistä kuormaa. Yli 30-40 % kylvyn massasta kuormittaminen osissa laskee lämpötilaa ja venyttää sykliä arvaamattomasti.
- Päätä sekoitus ja toinen kylpy. Sekoitus tuottaa ±3 - ±5 °C tasaisuuden; toinen, pienempi kylpy mahdollistaa martemperoinnin ja austemperingin.
- Suunnittele esilämmitys- ja jälkihuuhtelulaitteet. Osien kosteus aiheuttaa rajuja roiskeita kuumassa kylvyssä, ja jäännössuola on huuhdeltava ja kuivattava umpirei'istä ja kierteistä.
- Budjetoi jätevirta ensimmäisestä päivästä lähtien. Syanidia sisältävä suolajäte ei saa viedä kunnalliseen puhdistamoon; alkalinen klooraus tai luvanvarainen hävittäminen on toistuva kustannus, ei kertaluonteinen projekti.
Niille kaupoille, jotka päättävät, että kemian taakka ei ole sen arvoista, hallitun ilmapiirin reitti, jossa käytetään todistettua korkean lämpötilan uunisarja laitteet kattavat karkaisun, esilämmityksen ja monet kotelokarkaisuvaiheet ilman sulan suolan varastoa tai jätelupaa.
 Ajastintoiminto Vacuum Atmosphere Furnace Tyhjiö atmosphere furnaces are core equipment for high-temperature heat treatment of materials by creating a vacuum and introducing a controlled atmosphere (such as in... Näytä tuote →
Huolto, turvallisuus ja vaatimustenmukaisuus
Säännöllinen kylpyhoito
- Analysoi suolakemia viikoittain: karbonaattipitoisuus nitraattikylvyissä, syanaattipitoisuus nitrausuoloissa ja kosteus klorideissa.
- Kuori liete ja kuona ennen kuin ne saavuttavat lämmityselementit, ja pidä kirjaa suolan lisäyksistä ja dekantointipäivämääristä.
- Älä koskaan lisää kylmää suolaa tai märkiä työkaluja juoksevaan kylpyyn; lataa hitaasti reunasta ja anna sulan tasaantua ennen osien lataamista.
- Peitä kylpyamme, kun sitä ei käytetä energiahäviön vähentämiseksi ja kosteuden imeytymisen rajoittamiseksi yön yli.
Kuivausosat ennen ja jälkeen kylvyn
Kosteus on yleisin syy suolakylvyn purkaukseen. Umpireikään tai kierrereikään jäänyt vesi höyrystyy välittömästi 500 °C:ssa ja heittää suolaa kattilasta, ja sama koskee märkiä kalusteita, kosteita termopareja ja kylmiä osia, jotka tuodaan kosteaan huoneeseen. Tarkka kuivausuuni on tämän vaiheen vakiotyökalu, joka pitää osia 120–150 °C:ssa, kunnes mitattavissa olevaa kosteutta ei ole jäljellä.
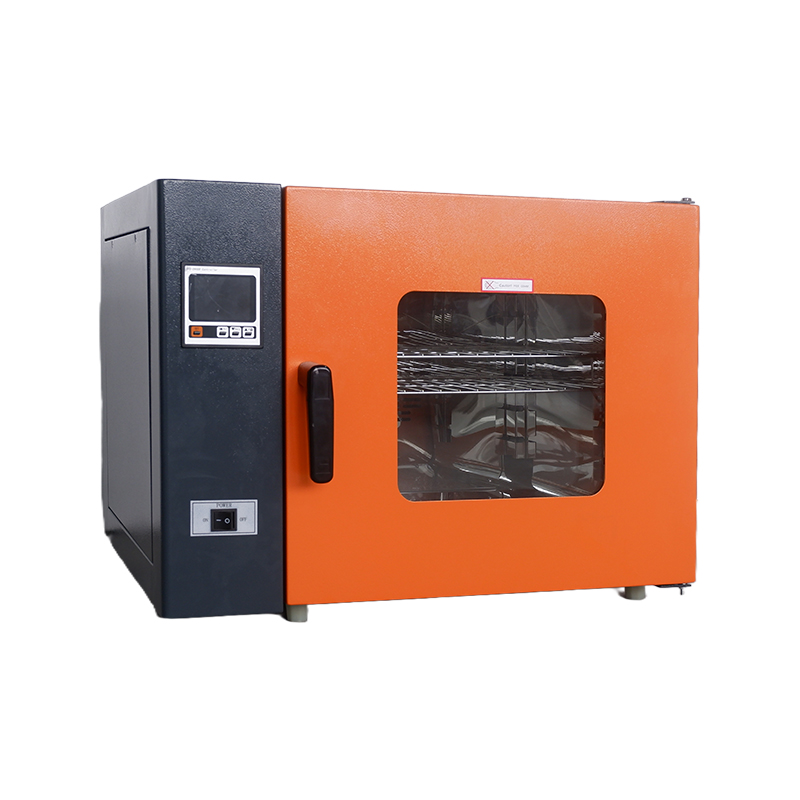 200 ℃ Erittäin luotettava ja tarkka kuivausuuni Tarkkuuskuivausuunit tarkkuuslämpökäsittelylaitteistoina ovat välttämättömiä peruslaitteita nykyaikaisissa teollisissa ja tieteellisissä tutkimusjärjestelmissä. Heidän ydinprinssinsä... Näytä tuote →
Käsittelyn jälkeen osat jättävät kylvyn suolalla päällystettynä. Lämminvesihuuhtelu poistaa suurimman osan siitä; loppuosa piiloutuu onteloihin ja lankoihin. Tyhjiökuivausuuni vetää jäännöskosteuden ulos matalassa lämpötilassa, mikä estää leimahduskorroosiota ja estää suolajäämien kosteuttamisen koneistetuilla pinnoilla.
 Erinomaisen näköinen joustava ja kätevä tyhjiökuivausuuni Tässä tuotteessa on pystysuora, lattialla seisova rakenne, joka yhdistää tyhjiöpumpun ja työkammion tehokkaasti yhdeksi kompaktiksi rakenteeksi. Tämä eliminoi... Näytä tuote →
Vaatimustenmukaisuus ja dokumentaatio
Suolauunit kuuluvat samojen pyrometria- ja laatukehysten piiriin kuin kaikki muut lämpökäsittelylaitteet: AMS 2750 ilmailuteollisuudelle, CQI-9 autoteollisuudelle, NADCAP erikoisprosesseille ja ISO 9001 yleiselle laadunhallinnalle. Odotettavissa on neljännesvuosittaiset lämpötilan tasaisuustutkimukset ja kuukausittaiset valvonta- ja tallennuslaitteiden tarkastukset sekä savunpoistoasiakirjat ja jäteluettelot nitraattia tai syanidia sisältävästä materiaalista. Kaupat, jotka ostavat turvaluokiteltuja laitteita pelkällä hinnalla, huomaavat todelliset kustannukset yleensä myöhemmin; sama kuvio näkyy kaikissa suojalaitteistoluokissa, mukaan lukien räjähdyssuojatut laitteet vaarallisille alueille .
Suolakylpylämpökäsittely on kohdennettu työkalu, ei yleinen ratkaisu. Se tarjoaa lämmitysnopeudet, tasaisuuden ja isotermisen säädön, joihin mikään kaasuuuni ei vastaa, ja vastineeksi se pyytää kurinalaista suolakemiaa, kosteuden hallintaa, ilmanvaihtoa ja jätesuunnitelmaa. Jos osasi ovat ohuita, vääristymätavoitteesi ovat tiukat ja volyymit oikeuttavat kemian, prosessi säilyttää paikkansa lattialla vuosikymmeniä. Jos ne eivät ole, oikean kokoinen tyhjiö- tai ilmakehäjärjestelmä on halvempi käyttää ja paljon helpompi luovuttaa seuraavalle vuorolle. Päätä edessäsi olevan osan paksuuden ja romumäärän perusteella, älä ostohinnan perusteella.
Lähetä Viesti
Suositellut tuotteet
Käyttäjät luottavat syvästi kuuluisien yritysten tarjoamiin tuotteisiin.


- OTA YHTEYTTÄ
-
- No. 119, Qingliang Avenue, Yaozhuang Town, Zhejiang, China.
- [email protected] ( Email )
- +86-13671719019 ( Phone )
- +86-021-57440136 ( Tel )
- TUOTE
-
- Kuivausuuni-sarja
- Vacuum Box -sarja
- Räjähdyssuojattu sarja
- Korkean lämpötilan uunisarja
- Inkubaattori-sarja
- Test Chamber -sarja
- Muut sarjat
- Pakotettu ilmakuivausuuni
- Resistanssi uuni
- Tyhjiöputkiuuni
- Muottihautomo
- Tyhjiöilmakehän uuni
- Biokemiallinen inkubaattori
- Hiilidioksidin inkubaattori
- Räjähdyssuojattu tyhjiökuivausuuni
- Korkean ja matalan lämpötilan testikammio
- PIKALINKKI
- Kotiin
- Tuotteet
- Tietoja meistä
- Tuotanto
- Projekti
- Uutiset
- Ota yhteyttä
- MOBIILI
Tekijänoikeus ©
Shanghai Dengsheng Instrument Manufacturing Co., Ltd.
Kaikki oikeudet pidätetään. Laboratoriolaitteiden valmistajat

 Takaisin alkuun
